Contact
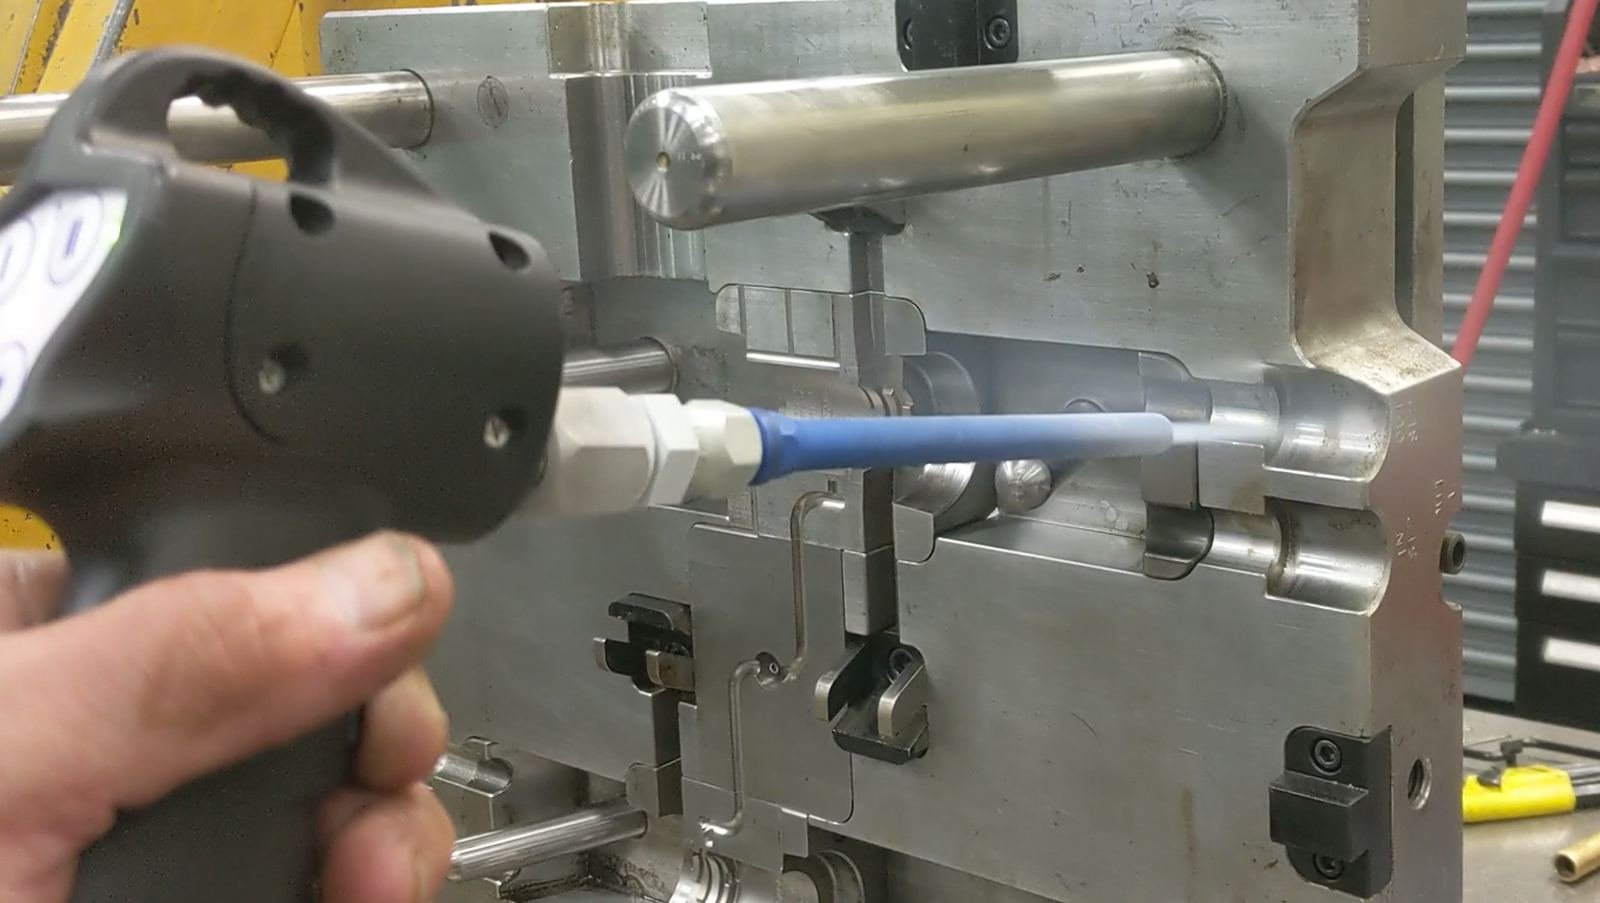
Pistolet de projection de glace carbonique nettoyant un moule d’injection plastique en atelier
Technologie

Maintenance industrielle : pourquoi abandonner les solvants en plasturgie ?

Priorité réglementaire à la substitution, exposition des opérateurs et alternatives

  • Erfrida Veliu Erfrida Veliu
  • 2 octobre 2026
  • 13 min de lecture

TL;DR

Le Code du travail donne la priorité à la suppression du risque chimique et à la substitution des agents dangereux ; la ventilation et les équipements de protection n’interviennent qu’ensuite. Ce guide détaille le cadre applicable en plasturgie, la pression réglementaire sur les solvants chlorés, ce que change un procédé sans solvant et les risques propres à la cryogénie.

Réponse rapide

Pourquoi remplacer les solvants de nettoyage dans un atelier de plasturgie ?

Le nettoyage sans solvant regroupe les procédés de maintenance qui retirent les dépôts par action mécanique, thermique ou cryogénique, sans utiliser de solvant de nettoyage, ce qui supprime l’exposition aux vapeurs de solvants liée à cette opération ainsi que les effluents à traiter. En France, les articles R. 4412-11 à R. 4412-22 du Code du travail donnent la priorité à la suppression du risque, puis à la substitution par un agent ou un procédé moins dangereux lorsqu’elle est possible ; la ventilation et les équipements de protection individuelle n’interviennent qu’ensuite. Les exigences sont renforcées pour les agents cancérogènes, mutagènes ou toxiques pour la reproduction. La pression réglementaire s’ajoute au risque : le trichloroéthylène, cancérogène de catégorie 1B, figure à l’entrée 15 de l’annexe XIV de REACH, avec une date d’expiration au 21 avril 2016. Certaines installations de nettoyage utilisant des solvants relèvent par ailleurs de la rubrique 2564 de la nomenclature ICPE, selon les produits employés et les volumes de cuves.

Ce qu'il faut retenir

Ce qu'il faut retenir

  • Le Code du travail donne la priorité à la substitution, lorsqu’elle est possible, avant la ventilation et les équipements de protection.
  • Le trichloroéthylène est inscrit à l’annexe XIV de REACH, entrée 15, comme cancérogène de catégorie 1B.
  • La rubrique ICPE 2564 prévoit notamment un seuil de 20 litres de cuves pour certaines substances portant des mentions de danger CMR.
  • Le nettoyage cryogénique ne génère aucun effluent liquide ; les contaminants retirés restent à gérer comme déchets selon leur nature.
  • La glace carbonique n’est pas sans risque : le CO₂ est asphyxiant et sa VLEP sur 8 heures est fixée à 5 000 ppm.
  • Chez Jokey, cas documenté par Cold Jet, la substitution a supprimé l’exposition aux solvants sur des lignes certifiées ISO 14001 et BRC/IoP.
1 à 5 h
arrêt par nettoyage aux solvants

Durées relevées chez Jokey avant substitution, cas documenté par Cold Jet.

50 à 200
pièces rebutées au redémarrage

Pertes constatées sur ce même site après nettoyage manuel aux solvants alimentaires.

20 L
l’un des seuils de la rubrique 2564

Volume de cuves retenu pour certaines substances portant des mentions de danger CMR.

5 000 ppm
VLEP 8 heures du CO₂

Valeur limite réglementaire indicative française, à surveiller en intervention cryogénique.

Ce que la réglementation demande en priorité

Le Code du travail donne la priorité à la suppression du risque chimique et, lorsqu’elle n’est pas possible, à la substitution de l’agent dangereux par un autre agent ou un procédé moins dangereux. Les articles R. 4412-11 à R. 4412-22 fixent cette hiérarchie.

La ventilation, la protection collective puis les équipements de protection individuelle n’interviennent qu’ensuite, lorsque la suppression ou la substitution ne peut être mise en œuvre. Les exigences sont renforcées pour les agents cancérogènes, mutagènes ou toxiques pour la reproduction, encadrés par les articles R. 4412-59 et suivants.

La nuance est importante : substituer ne consiste pas seulement à changer de produit, mais à supprimer une source de risque lorsque le procédé le permet. La démarche est documentée par l’INRS et permet de justifier les choix retenus, y compris lorsqu’aucune alternative n’a pu être qualifiée.
Les solvants sous pression réglementaire croissante

Le trichloroéthylène, longtemps standard du dégraissage industriel, est classé cancérogène de catégorie 1B et figure à l’entrée 15 de l’annexe XIV du règlement REACH, avec une date d’expiration au 21 avril 2016 : son usage suppose désormais une autorisation. Le dichlorométhane fait également l’objet de restrictions à l’entrée 59 de l’annexe XVII, notamment pour les décapants de peinture.

Côté installations classées, la rubrique 2564 vise le nettoyage, le dégraissage et le décapage de surfaces par des procédés utilisant des liquides organohalogénés ou des solvants organiques. Le seuil de déclaration avec contrôle périodique démarre à 20 litres de cuves pour les produits porteurs de mentions H340, H350 ou H360, et à 200 litres pour les autres.

Pistolet de projection de glace carbonique nettoyant un moule d’injection plastique en atelier
Poste de nettoyage de moules aux solvants, avec ventilation et rétention.

Le coût caché des solvants en atelier

L’exposition n’est que la partie visible. À elle s’ajoutent la ventilation à entretenir et à contrôler, les mesurages d’exposition, la rétention, le stockage réglementé, les bains usés à faire enlever comme déchets dangereux et le suivi documentaire correspondant.

En production, le solvant impose aussi son rythme : temps d’action, rinçage, puis séchage avant remise en service. Chez Jokey, fabricant européen d’emballages rigides, les opérations de nettoyage pouvaient entraîner des arrêts de 1 à 5 heures et 50 à 200 pièces non conformes au redémarrage, selon le cas documenté par Cold Jet.

Ce que change un procédé sans solvant

La projection de glace carbonique retire les dépôts par choc thermique et énergie cinétique. Les particules se subliment au contact, passant directement de l’état solide à l’état gazeux à -78,5 °C : aucun média solide ne subsiste et aucun bain n’est généré. Les contaminants décrochés restent à gérer comme déchets selon leur nature.

Les conséquences opérationnelles suivent : pas de temps de séchage, donc pas d’attente avant remise en production, et une intervention réalisable sur presse, moule en température. Sur le site Jokey, la substitution a réduit le temps de nettoyage d’environ 50 %, avec un retour sur investissement en moins de deux ans.

Le CO₂ n’est pas un procédé sans risque

Remplacer un risque chimique par un autre risque non évalué serait une erreur de méthode. Le dioxyde de carbone est asphyxiant et plus lourd que l’air : il s’accumule en point bas, en fosse et en espace confiné. Sa valeur limite d’exposition professionnelle sur 8 heures est fixée à 5 000 ppm, soit 9 000 mg/m³.

Une installation cryogénique demande donc une ventilation dimensionnée, une détection en zone confinée et une évaluation des risques mise à jour. S’y ajoutent le bruit de la projection, le risque de brûlure par le froid et la manipulation de la glace carbonique, qui appellent des protections auditives, oculaires et des gants isolants.

Le gain n’est donc pas l’absence de risque, mais la suppression de l’exposition aux solvants et de leurs contraintes spécifiques, avec un risque résiduel lié notamment au CO₂, au bruit et au froid, qui doit être évalué et maîtrisé comme tout autre risque du poste.

Ce que la substitution change côté ISO et RSE

La logique est la même côté normes volontaires : la clause 8.1.2 d’ISO 45001 place l’élimination du danger puis la substitution par des procédés ou matériaux moins dangereux avant les mesures techniques, organisationnelles et les protections individuelles. Supprimer un agent chimique dangereux peut donc contribuer aux objectifs du système de management, et alléger le volet ISO 14001 lié aux déchets dangereux et aux rejets de composés organiques volatils.

Chez Jokey, la substitution a été retenue sur des lignes agroalimentaires certifiées ISO 14001 et BRC/IoP, où le contact avec des solvants, même de qualité alimentaire, constituait un point dur. L’entreprise avait auparavant testé sans succès les ultrasons et la projection de soude.

Reste la question du bilan carbone. Selon Cold Jet, la glace carbonique est produite à partir de CO₂ capté sur des procédés industriels ou du biogaz. La manière dont ces émissions sont comptabilisées dépend toutefois du périmètre et de la méthode retenus pour votre bilan : l’origine du CO₂ et les facteurs d’émission du fournisseur doivent être vérifiés avant toute conclusion environnementale.

Solvants organiques vs lessiviel aqueux vs cryogénie

Comparaison des trois familles de procédés de nettoyage de maintenance en plasturgie.

Procédé Exposition opérateur Effluents et déchets Rubrique ICPE 2564 Séchage avant remise en production
Solvants organiques ou chlorés Inhalation, contact cutané Bains usés, déchets dangereux Oui, dès 20 L (produits CMR) Oui
Nettoyage lessiviel aqueux Projections, produits alcalins Eaux de rinçage à traiter Non, mais rejets aqueux encadrés Généralement oui
Projection de glace carbonique CO₂ asphyxiant, bruit et froid : ventilation, détection et EPI requis Aucun effluent liquide ; contaminants retirés à gérer comme déchets Hors champ (procédé sans solvant organique) Aucun

Pourquoi la cryogénie l’emporte sur ce critère

elle supprime l’agent chimique dangereux à la source et n’ajoute ni effluent liquide ni temps de séchage. Elle n’est pas pour autant sans risque : accumulation de CO₂, bruit et froid restent à évaluer et à maîtriser.

Guide pas à pas

Comment conduire une substitution de solvant en atelier

Cette démarche structure le remplacement d’un solvant de nettoyage, de l’inventaire initial à la réévaluation des risques du nouveau procédé.

Inventorier les produits utilisés

Recenser tous les solvants employés en maintenance, poste par poste, avec les quantités annuelles et les fiches de données de sécurité correspondantes. Relever les mentions de danger, en particulier H340, H350 et H360, qui déclenchent les obligations renforcées et pour lesquelles la rubrique 2564 retient un seuil de 20 litres de cuves.

Hiérarchiser par danger et exposition

Croiser la dangerosité de chaque produit avec la fréquence et la durée d’exposition réelle des opérateurs. Un solvant peu dangereux utilisé quotidiennement en espace mal ventilé peut représenter un risque supérieur à un produit classé employé ponctuellement sous captage. Cette hiérarchisation fixe l’ordre des substitutions.

Identifier les procédés alternatifs

Explorer les alternatives par procédé et pas seulement par produit : lessiviel aqueux, ultrasons, projection de média non abrasif ou cryogénie. Chaque famille a ses contraintes propres en matière de rejets, de séchage et d’accessibilité des géométries. Écarter d’emblée celles qui ne traitent pas vos types de dépôts.

Qualifier l’alternative sur pièce

Faire réaliser un essai sur un outillage représentatif, en présence des équipes maintenance et qualité. Contrôler le résultat sur les zones critiques, les évents et les états de surface, puis mesurer le temps d’intervention réel. Un équipement en location permet de qualifier avant tout engagement budgétaire.

Réévaluer les risques du nouveau procédé

Mettre à jour le document unique pour le procédé retenu. Pour la cryogénie, évaluer l’accumulation de CO₂ au regard de la valeur limite de 5 000 ppm, dimensionner la ventilation, prévoir une détection en zone confinée et définir les protections auditives, oculaires et thermiques nécessaires au poste.

Formaliser et former les équipes

Rédiger le mode opératoire, l’intégrer au plan de maintenance et former les opérateurs concernés. Conserver la trace de la démarche : inventaire, comparaison des alternatives, essais et réévaluation des risques permettent de documenter la démarche de prévention et de substitution menée par l’entreprise.

Foire aux questions

La substitution des solvants est-elle une obligation légale ?
Le Code du travail donne la priorité à la suppression du risque chimique puis à la substitution de l’agent dangereux par un agent ou un procédé moins dangereux, lorsqu’elle est techniquement possible au regard de l’activité et de l’évaluation des risques. Ce n’est qu’ensuite qu’interviennent la ventilation et les protections individuelles. L’employeur doit pouvoir justifier de la démarche menée, y compris lorsqu’aucune alternative n’a pu être retenue.
Le nettoyage cryogénique est-il sans risque pour les opérateurs ?
Non, et le présenter ainsi serait trompeur. Le dioxyde de carbone est asphyxiant, plus lourd que l’air, et s’accumule en point bas : sa valeur limite d’exposition sur 8 heures est fixée à 5 000 ppm. S’ajoutent le bruit de projection et le risque de brûlure par le froid. Le procédé demande donc ventilation, détection en espace confiné et équipements de protection adaptés.
La glace carbonique alourdit-elle le bilan carbone du site ?
Cela dépend de la méthode de comptabilisation retenue. Selon Cold Jet, la glace carbonique est produite à partir de CO₂ capté sur des procédés industriels ou du biogaz. La façon dont ces émissions entrent dans un bilan dépend toutefois du périmètre choisi et des facteurs d’émission applicables. L’origine du CO₂ et les données du fournisseur doivent être vérifiées avant toute conclusion environnementale.
Une installation de nettoyage cryogénique est-elle classée ICPE ?
Pas au titre de la rubrique 2564. La projection de glace carbonique n’entre pas dans le champ de cette rubrique, qui vise les procédés utilisant des liquides organohalogénés ou des solvants organiques. En revanche, le classement d’un site dépend de l’ensemble de ses activités : le stockage de gaz, la production d’air comprimé ou d’autres ateliers peuvent relever de rubriques distinctes.
Quels gains concrets après l’abandon des solvants ?
Ils se mesurent sur trois plans. En sécurité, la suppression d’une exposition par inhalation et du suivi associé. En environnement, la disparition des bains usés et des rejets de composés organiques volatils. En production, la fin du temps de séchage : sur le site Jokey, cas documenté par Cold Jet, la substitution a réduit le temps de nettoyage d’environ 50 %, avec un retour sur investissement en moins de deux ans.

Sources et références

  1. Prévenir les risques chimiques — Réglementation de la prévention des risques chimiques INRS
  2. La substitution des agents chimiques dangereux (ED 6004) INRS
  3. Dioxyde de carbone — Valeurs limites d’exposition professionnelle INRS
  4. Rubrique 2564 — Nettoyage, dégraissage, décapage de surfaces par des procédés utilisant des liquides organohalogénés ou des solvants organiques AIDA — INERIS
  5. Trichloroéthylène — Fiche toxicologique FT 22 INRS
  6. Giving CO₂ a second life — Sustainability of Dry Ice (PDF) Cold Jet
  7. Un fabricant d’emballages bénéficie d’un retour sur investissement rapide grâce à la projection de glace carbonique (cas Jokey) Blog Cold Jet France
Injection plastique Prévention des risques chimiques HSE et RSE Nettoyage cryogénique Maintenance industrielle Plasturgie
Erfrida Veliu
À propos de l'auteur
Erfrida Veliu — Marketing Manager France

Erfrida Veliu couvre les applications du nettoyage cryogénique et les technologies Cold Jet pour le blog Cold Jet France. Elle aide les industriels à comprendre comment les solutions à base de glace carbonique peuvent améliorer leurs opérations de maintenance et de nettoyage.

Passez à l’action

Besoin d’évaluer une alternative sans solvant ?

Contactez Cold Jet →