Contact
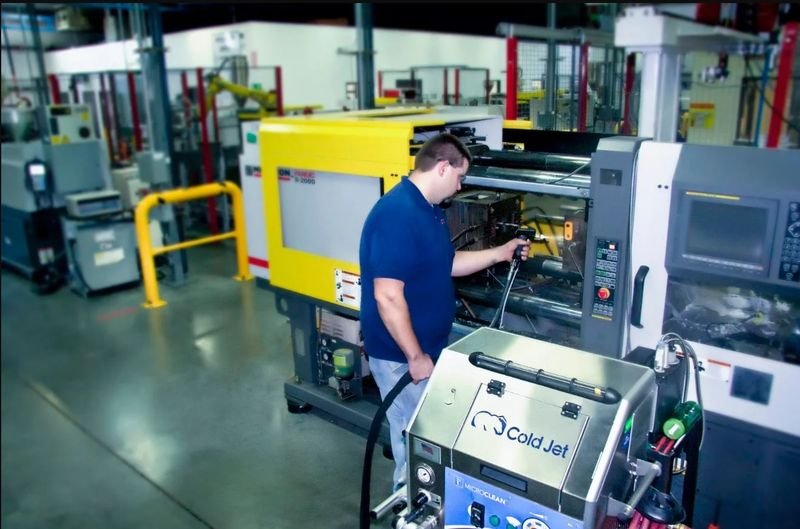
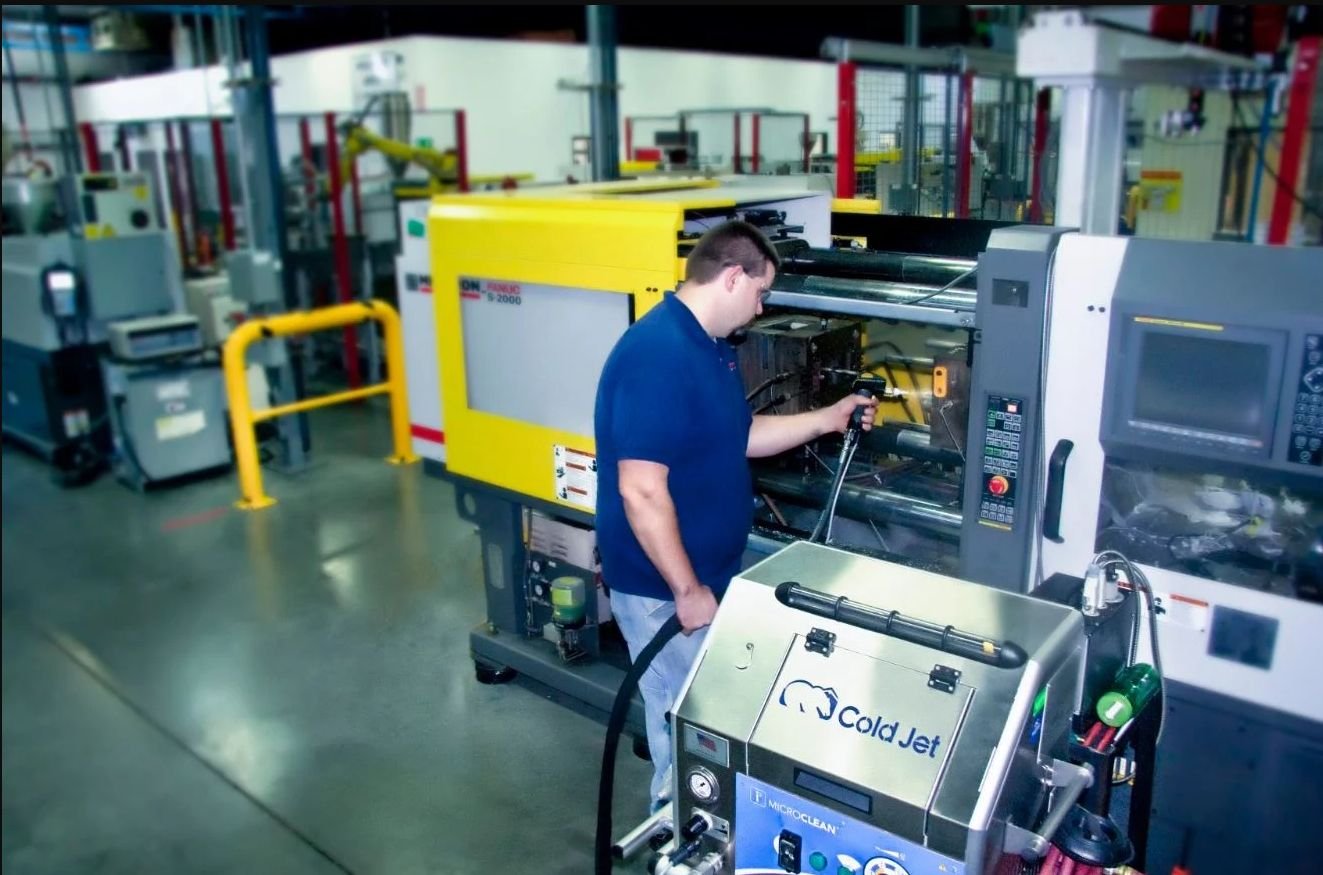
Opérateur nettoyant à la glace carbonique un moule sur presse à injecter, dans un atelier d’injection multi-machines
Tendances du secteur

TRS en plasturgie : comment l’améliorer sans investir dans une nouvelle presse ?

Mesurer la capacité déjà perdue avant d’en acheter davantage

  • Erfrida Veliu Erfrida Veliu
  • 2 octobre 2026
  • 11 min de lecture

TL;DR

Avant d’ajouter de la capacité, mesurez celle que vos presses perdent déjà. Sur quatre presses d’un même atelier, la disponibilité dépassait 98 % pour des TRS allant de 50,2 à 97,3 %. Ce guide explique ce que mesure la norme NF E60-182, pourquoi TRS et capacité ne se confondent pas, et où chercher des heures sans investissement machine.

Réponse rapide

Comment améliorer le TRS d’un atelier d’injection sans acheter de presse ?

Le taux de rendement synthétique est un indicateur normalisé qui rapporte le temps utile au temps requis, agrégeant disponibilité, performance et qualité en un seul pourcentage. Défini par la norme NF E60-182, publiée en 2002 et confirmée en 2022, il distingue le TRS du TRG et du TRE selon la base de temps retenue. Une presse supplémentaire augmente la capacité installée mais ne corrige pas les pertes des machines existantes : améliorer le TRS consiste à récupérer du temps requis déjà payé. Une étude publiée en 2018 sur quatre presses de 80 tonnes d’un même atelier relève des disponibilités de 98,4 à 99,9 % et des taux de qualité de 96,3 à 99,1 % pour des TRS allant de 50,2 à 97,3 %. Dans cette étude, la principale source de dispersion est la performance, beaucoup plus variable que la disponibilité ou la qualité.

Ce qu'il faut retenir

Ce qu'il faut retenir

  • Le TRS rapporte le temps utile au temps requis ; la norme NF E60-182 en fixe la définition et les bases de temps.
  • Une presse supplémentaire augmente la capacité installée, mais ne corrige pas les pertes des presses existantes.
  • Sur quatre presses de 80 tonnes, la disponibilité atteignait 98,4 à 99,9 % pour des TRS de 50,2 à 97,3 %.
  • Le TRS mesure l’efficacité d’utilisation d’un équipement ; la capacité mesure ce qu’il peut produire. Les deux ne se confondent pas.
  • Chez Diehl Metal Applications, le nettoyage d’un moule est passé de 16 à 1 heure, soit 400 heures récupérées par an.
  • Les cas publiés par Cold Jet montrent des retours sur investissement allant de moins d’un mois à 18 mois selon l’application.
50,2-97,3 %
dispersion du TRS

Quatre presses de 80 t d’un même atelier d’injection (étude publiée en 2018).

98,4-99,9 %
disponibilité de ces presses

La disponibilité n’explique donc pas l’écart de rendement observé.

16 h → 1 h
nettoyage d’un moule

Chez Diehl Metal Applications, soit 400 heures de production récupérées par an.

< 1 à 18 mois
retours sur investissement documentés

Fourchette observée dans les cas publiés par Cold Jet, selon l’application.

Ce que le TRS mesure vraiment, selon la norme

Le TRS n’est pas un indicateur maison. La norme NF E60-182, publiée en mai 2002 et confirmée en août 2022, définit le taux de rendement synthétique comme le rapport du temps utile au temps requis, et le décompose en trois taux : disponibilité, performance et qualité.

Elle distingue aussi trois indicateurs souvent confondus. Le TRS se calcule sur le temps requis, le TRG sur le temps d’ouverture hors maintenance planifiée, le TRE sur la totalité du temps calendaire. Comparer deux ateliers qui ne retiennent pas la même base de temps n’a aucun sens.

Le TRS se perd rarement où on le cherche

L’intuition d’un atelier saturé pousse vers l’achat de capacité. Les mesures racontent parfois autre chose. Une étude publiée en 2018 dans l’International Journal of Engineering Research and Advanced Technology a suivi quatre presses de 80 tonnes dans une même usine d’injection.

Les disponibilités relevées s’échelonnaient de 98,4 à 99,9 % et les taux de qualité de 96,3 à 99,1 %. Les TRS, eux, allaient de 50,2 à 97,3 %. Dans cette étude, la principale source de dispersion est la performance, tombée à 51,2 % sur la presse la moins performante.

Opérateur nettoyant à la glace carbonique un moule sur presse à injecter, dans un atelier d’injection multi-machines
Suivi du TRS par presse dans un atelier d’injection multi-machines.

Les causes relevées étaient d’ailleurs spécifiques à ces machines : arrêts opérateurs liés à la conception d’une empreinte pour l’une, encrassement du condenseur et qualité de l’eau de refroidissement pour l’autre. L’enseignement transposable n’est pas la cause, c’est l’ampleur de la dispersion à disponibilité comparable.

Pourquoi le TRS n’est pas la capacité

Le TRS mesure l’efficacité d’utilisation d’un équipement ; la capacité mesure ce que cet équipement peut produire. Améliorer le TRS permet de récupérer une partie de la capacité déjà installée, mais ne remplace pas un investissement lorsque la capacité installée est réellement insuffisante.

La distinction vaut aussi pour le périmètre de calcul. Une presse supplémentaire ne corrige pas les pertes des machines existantes, mais elle déplace le TRS mesuré à l’échelle de l’atelier ou de la ligne. Comparer des indicateurs calculés sur des périmètres différents fausse l’arbitrage.

Ce qu’engage vraiment une presse supplémentaire

Le prix de la machine n’est que la partie visible. S’y ajoutent l’emprise au sol, le raccordement, la périphérie, le moule associé et la formation des équipes. Les fourchettes publiques disponibles pour le marché français sont trop dispersées pour servir de référence : seul un devis sur votre tonnage a valeur d’arbitrage.

Surtout, l’investissement fige une décision pour une décennie. Si la demande dépasse durablement la capacité réellement disponible, il est pertinent. Si le rendement plafonne à cause de pertes récupérables, il traite le symptôme et laisse la cause en place, tandis que les heures perdues continuent de courir.

Où chercher des heures sans investissement machine

Parmi les pertes analysables sans investissement machine figurent notamment les micro-arrêts et ralentissements de cycle, les changements de série, les redémarrages après intervention et certaines opérations de maintenance des moules. Leur poids respectif varie d’un atelier à l’autre et ne se présume pas.

D’où l’importance d’enregistrer les causes d’arrêt, et pas seulement leur durée. Un mois de relevés suffit généralement à faire apparaître les deux ou trois causes majoritaires, et rend l’arbitrage défendable devant un comité d’investissement, chiffres à l’appui.

L’ordre de traitement compte ensuite autant que le choix des leviers. Commencer par la cause la plus fréquente donne un résultat visible en quelques semaines et crédibilise la démarche auprès de la production, là où un plan d’amélioration diffus s’essouffle avant d’avoir produit le moindre point de TRS.

Le nettoyage des moules, un gisement documenté

Chez Jokey, fabricant européen d’emballages rigides, les opérations de nettoyage des moules pouvaient entraîner des arrêts de 1 à 5 heures selon la complexité de l’outillage, et 50 à 200 pièces non conformes au redémarrage. Le passage à la cryogénie a réduit le temps de nettoyage d’environ 50 %.

Chez Diehl Metal Applications, qui transforme 850 tonnes de plastiques renforcés par an, le nettoyage d’un moule est passé de 16 heures à 1 heure après le déploiement d’un système i³ MicroClean® sur dix presses. Le site rapporte 400 heures récupérées par an, 10 % de disponibilité machine supplémentaire et près de 500 000 pièces par an.

« Le gain de temps est d’environ 400 heures par an, ce qui se traduit par un retour sur investissement d’environ 1,5 an. »

— Nicolas Hofmann Process Engineer Plastics Manufacturing, Diehl Metal Applications (traduit de l’anglais)

Le mécanisme est le même dans les deux cas : le nettoyage se fait sur presse, moule en température, sans démontage ni refroidissement. Chez Hans Geiger Spritzgießtechnik, les cycles de maintenance ont baissé jusqu’à 50 % sur certains groupes de produits, pour un amortissement en moins d’un an.

« Notre orientation vers le lean manufacturing et la capacité des machines Cold Jet à améliorer l’ensemble du process ont été parmi les principales raisons de notre intérêt pour le nettoyage cryogénique. »

— Jan Schotte Process Technology – Plastics, Tyco Electronics
Trois voies pour récupérer de la capacité

Comparaison des arbitrages possibles quand le TRS plafonne dans un atelier d’injection.

Voie Investissement Effet documenté Impact sur la production ROI documenté
Presse à injecter supplémentaire Devis selon tonnage et architecture Capacité installée en plus Dépend de la demande réelle Sur la durée de vie machine
Nettoyage manuel ou externalisé Main-d’œuvre récurrente Arrêts de 1 à 5 h par intervention (Jokey) 50 à 200 pièces rebutées au redémarrage Sans objet
Nettoyage cryogénique sur presse Machine + glace carbonique 16 h → 1 h par moule, 400 h/an (Diehl) +10 % de disponibilité, 500 000 pièces/an ≈ 1,5 an (Diehl) · < 1 an (Geiger)

Pourquoi l’internalisation mérite d’être évaluée en premier

elle agit sur du temps requis déjà payé, avec des effets mesurés presse par presse et des retours sur investissement documentés en mois, là où une presse supplémentaire engage une décision sur une décennie.

Foire aux questions

Quelle est la différence entre TRS, TRG et TRE ?
Les trois indicateurs diffèrent par leur base de temps. Le TRS rapporte le temps utile au temps requis, le TRG l’élargit au temps d’ouverture hors maintenance planifiée, et le TRE le rapporte au temps calendaire complet. La norme NF E60-182 fixe ces définitions depuis 2002. Comparer deux ateliers qui n’emploient pas la même base produit des écarts artificiels de plusieurs dizaines de points.
Un TRS de 85 % est-il un bon objectif en plasturgie ?
Le seuil de 85 % est la référence de classe mondiale couramment citée, correspondant à environ 90 % de disponibilité, 95 % de performance et 99 % de qualité. Il constitue une cible, pas une norme sectorielle. Dans l’étude de 2018 portant sur quatre presses identiques, les TRS relevés allaient de 50,2 à 97,3 % au sein du même atelier, ce qui illustre la dispersion réelle.
Acheter une presse améliore-t-il le TRS ?
Pas directement. Une presse supplémentaire augmente la capacité installée de l’atelier, mais les pertes des machines existantes restent identiques puisqu’elles ne sont pas traitées. L’investissement se justifie quand la demande dépasse durablement la capacité réellement disponible. Il est moins pertinent quand le rendement plafonne à cause de pertes récupérables, comme des micro-arrêts ou des nettoyages de moules trop longs.
Combien d’heures peut-on récupérer sur la maintenance des moules ?
Cela dépend du parc et de la fréquence de nettoyage, et se mesure presse par presse. Le cas le mieux documenté est celui de Diehl Metal Applications : le nettoyage d’un moule est passé de 16 heures à 1 heure sur dix presses, soit environ 400 heures de production récupérées par an et 10 % de disponibilité machine supplémentaire. Un relevé sur votre propre parc reste indispensable.
Par où commencer quand on ne mesure pas encore son TRS ?
Commencez par fixer la base de temps et par enregistrer les causes d’arrêt, pas seulement leur durée. Un mois de relevés suffit généralement à faire apparaître les deux ou trois causes majoritaires. Ce n’est qu’ensuite que l’arbitrage entre méthode, outillage et investissement devient défendable, chiffres à l’appui, devant un comité d’investissement.

Sources et références

  1. NF E60-182 — Moyens de production, indicateurs de performances : TRS, TRG, TRE AFNOR
  2. Measurement Overall Equipment Effectiveness on Injection Moulding Machine: A Case Study (Nisbantoro, Jinan, Purba, 2018) International Journal of Engineering Research and Advanced Technology
  3. Diehl significantly expanded production capacity and profitability by utilizing dry ice cleaning Cold Jet
  4. Dry Ice Cleaning in the Plastics Industry — Solutions Guide (PDF) Cold Jet
  5. Un fabricant d’emballages bénéficie d’un retour sur investissement rapide grâce à la projection de glace carbonique (cas Jokey) Blog Cold Jet France
  6. How an injection molder reduced maintenance cycles by 50% with dry ice (Hans Geiger Spritzgießtechnik) Cold Jet Blog
  7. Cold Jet : nettoyage cryogénique, une technologie écologique et innovante pour l’industrie plastique Polyvia
Injection plastique Performance industrielle Maintenance des moules Nettoyage cryogénique Plasturgie Industrie manufacturière
Erfrida Veliu
À propos de l'auteur
Erfrida Veliu — Marketing Manager France

Erfrida Veliu couvre les applications du nettoyage cryogénique et les technologies Cold Jet pour le blog Cold Jet France. Elle aide les industriels à comprendre comment les solutions à base de glace carbonique peuvent améliorer leurs opérations de maintenance et de nettoyage.

Passez à l’action

Envie de mesurer les heures que vos presses perdent ?

Contactez Cold Jet →